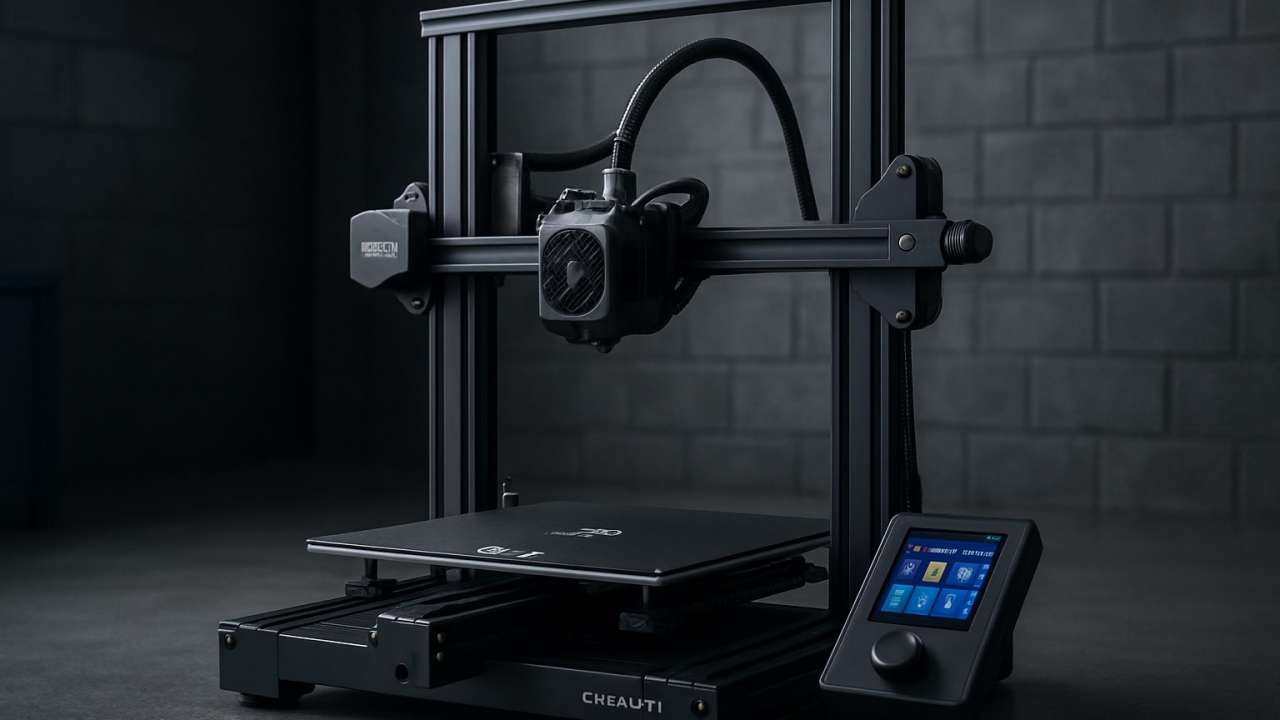
پرینتر سه بعدی CREALITY ENDER 3 V4 معرفی و بررسی ویژگی ها
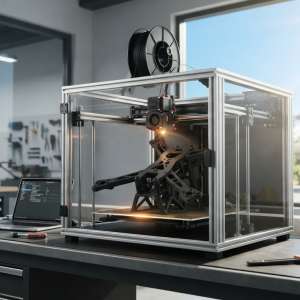
پرینتر سه بعدی CREALITY ENDER 3 V4 در گروه دستگاه های رومیزی مورد توجه کاربران ساخت افزایشی قرار می گیرد. با این حال، نام گذاری های تجاری نزدیک به هم در خانواده های مختلف پرینتر سه بعدی می تواند باعث برداشت نادرست از مشخصات شود. بنابراین ارزیابی فنی این دستگاه باید بر پایه دیتاشیت فروشنده، شماره مدل درج شده روی دستگاه، نسخه فریم ور، نوع اکسترودر و تجهیزات واقعی داخل جعبه انجام شود.
این مقاله به جای نسبت دادن مشخصاتی که در داده های موجود تأیید نشده اند، یک چارچوب عملی برای بررسی قابلیت ها، آماده سازی، کاربرد صنعتی سبک و کنترل کیفیت ارائه می کند. این رویکرد به کاربر کمک می کند پیش از خرید یا بهره برداری، تناسب واقعی دستگاه با قطعه، ماده و حجم کاری مورد انتظار را بسنجد.
این مقاله به جای نسبت دادن مشخصاتی که در داده های موجود تأیید نشده اند، یک چارچوب عملی برای بررسی قابلیت ها، آماده سازی، کاربرد صنعتی سبک و کنترل کیفیت ارائه می کند. این رویکرد به کاربر کمک می کند پیش از خرید یا بهره برداری، تناسب واقعی دستگاه با قطعه، ماده و حجم کاری مورد انتظار را بسنجد.
شناخت جایگاه دستگاه در فرایند ساخت افزایشی
پرینترهای سه بعدی رومیزی معمولاً برای ساخت نمونه اولیه، فیکسچر، ابزارهای کم بار، قطعات کمکی، مدل های مفهومی و آموزش مناسب هستند. خروجی آنها به یک زنجیره کامل وابسته است: طراحی سه بعدی، آماده سازی مدل، تنظیمات اسلایسر، کیفیت فیلامنت، کالیبراسیون مکانیکی و شرایط محیطی.
در ارزیابی پرینتر سه بعدی CREALITY ENDER 3 V4 نباید تنها به ظاهر قطعه چاپ شده توجه کرد. دقت ابعادی، تکرارپذیری، چسبندگی بین لایه ها، کیفیت سطوح، میزان تاب برداشتن و پایداری عملکرد در چاپ های طولانی شاخص های مهم تری هستند. یک قطعه با ظاهر مناسب ممکن است در برابر بارگذاری، دما یا مونتاژ عملکرد قابل قبولی نداشته باشد.
در ارزیابی پرینتر سه بعدی CREALITY ENDER 3 V4 نباید تنها به ظاهر قطعه چاپ شده توجه کرد. دقت ابعادی، تکرارپذیری، چسبندگی بین لایه ها، کیفیت سطوح، میزان تاب برداشتن و پایداری عملکرد در چاپ های طولانی شاخص های مهم تری هستند. یک قطعه با ظاهر مناسب ممکن است در برابر بارگذاری، دما یا مونتاژ عملکرد قابل قبولی نداشته باشد.
مواردی که باید پیش از خرید یا راه اندازی تأیید شوند
- فناوری چاپ و سازگاری واقعی دستگاه با مواد مورد نیاز پروژه
- ابعاد مفید ساخت در سه محور و محدودیت قطعات بزرگ
- نوع مسیر تغذیه فیلامنت و پیکربندی اکسترودر
- نوع سطح ساخت، روش گرم شدن بستر و نیاز به چسب یا پوشش کمکی
- وجود یا نبود سامانه های کالیبراسیون بستر و نحوه اجرای آن ها
- قطر و نوع نازل نصب شده و امکان تعویض آن
- محدوده دمایی اعلامشده برای نازل و بستر، بر اساس مستندات معتبر
- سازگاری نرمافزاری، فرمت فایل ورودی و امکان تنظیم دستی پروفایل چاپ
- خدمات پس از فروش، دسترسی به قطعات مصرفی و وضعیت گارانتی
نام مدل به تنهایی برای تصمیم فنی کافی نیست. قبل از سفارش، تصویر پلاک مشخصات، فهرست اقلام همراه، دیتاشیت نسخه عرضه شده و شرایط گارانتی را از فروشنده دریافت و با نیاز پروژه تطبیق دهید.
معیارهای فنی ارزیابی کیفیت چاپ
کیفیت در ساخت افزایشی فقط یک عدد یا یک تنظیم واحد نیست. برای مثال، کاهش ارتفاع لایه می تواند جزئیات عمودی را بهتر نشان دهد، اما زمان تولید را افزایش می دهد و الزاماً مشکل ابعادی ناشی از لقی مکانیکی یا جمع شدگی ماده را حل نمی کند. به همین دلیل باید تنظیمات فرایند و وضعیت دستگاه هم زمان بررسی شوند.
کالیبراسیون محور حرکتی، هم راستایی سازه، کشش تسمه، سلامت چرخ ها یا راهنما ها، تثبیت نازل و یکنواختی بستر مستقیماً بر کیفیت اثر دارند. در سمت نرم افزار نیز ارتفاع لایه، عرض خط، دمای چاپ، سرعت، شتاب، جریان مواد، الگوی پرشدگی و ساختار ساپورت باید با هندسه قطعه و ماده مصرفی هماهنگ باشند.
کالیبراسیون محور حرکتی، هم راستایی سازه، کشش تسمه، سلامت چرخ ها یا راهنما ها، تثبیت نازل و یکنواختی بستر مستقیماً بر کیفیت اثر دارند. در سمت نرم افزار نیز ارتفاع لایه، عرض خط، دمای چاپ، سرعت، شتاب، جریان مواد، الگوی پرشدگی و ساختار ساپورت باید با هندسه قطعه و ماده مصرفی هماهنگ باشند.
شاخص ارزیابی
روش بررسی کاربردی
دقت ابعادی
چاپ قطعه آزمون و اندازه گیری ابعاد کلیدی با ابزار اندازهگیری مناسب
کیفیت سطح
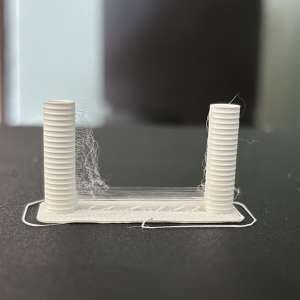
بررسی خطوط لایه، موج دار شدن، رشته کشی و آثار حرکت سریع هد
استحکام قطعه
توجه به جهت لایه ها، تعداد دیواره ها، پرشدگی و چسبندگی بین لایه ها
پایداری چاپ
ارزیابی رفتار دستگاه در چاپ های طولانی و قطعات چندبخشی
تکرارپذیری
چاپ چندباره یک مدل و مقایسه نتایج ابعادی و ظاهری
مواد مصرفی و تأثیر آنها بر نتیجه
انتخاب فیلامنت باید بر اساس شرایط کاری قطعه انجام شود، نه صرفاً سهولت چاپ یا ظاهر رنگ. مواد مختلف از نظر انقباض حرارتی، جذب رطوبت، مقاومت حرارتی، رفتار مکانیکی و نیاز به چسبندگی بستر تفاوت دارند. استفاده از ماده نامناسب می تواند موجب تاب برداشتن، ترک بین لایه ها، ناپایداری ابعادی یا شکست زود هنگام قطعه شود.
برای نمونه سازی اولیه و قطعات نمایشی، مواد ساده تر معمولاً فرایند راه اندازی را کوتاه تر می کنند. اما در قطعاتی که در معرض بار، گرما، اصطکاک یا محیط مرطوب قرار دارند، لازم است مشخصات ماده و محدودیتهای دستگاه به صورت دقیق بررسی شود. خشک بودن فیلامنت نیز اهمیت زیادی دارد؛ رطوبت میتواند کیفیت سطح و یکنواختی اکستروژن را کاهش دهد.
برای نمونه سازی اولیه و قطعات نمایشی، مواد ساده تر معمولاً فرایند راه اندازی را کوتاه تر می کنند. اما در قطعاتی که در معرض بار، گرما، اصطکاک یا محیط مرطوب قرار دارند، لازم است مشخصات ماده و محدودیتهای دستگاه به صورت دقیق بررسی شود. خشک بودن فیلامنت نیز اهمیت زیادی دارد؛ رطوبت میتواند کیفیت سطح و یکنواختی اکستروژن را کاهش دهد.
- فیلامنت را در شرایط خشک و دور از گردوغبار نگهداری کنید.
- پیش از تولید نهایی، یک نمونه آزمایشی با همان ماده و همان جهت گیری قطعه چاپ کنید.
- قطعات باربر را با توجه به راستای لایه ها طراحی کنید؛ مقاومت در همه جهات یکسان نیست.
- برای قطعات مونتاژی، تلرانس را با آزمون واقعی و نه فقط مدل سه بعدی تعیین کنید.
- از ترکیب مواد یا تنظیمات نامشخص در تولید قطعه حیاتی اجتناب کنید.
فرایند پیشنهادی از مدل تا قطعه
یک فرایند منظم، احتمال خطا و دورریز را کاهش می دهد. ابتدا مدل سه بعدی از نظر ضخامت دیواره، گوشه های تیز، پل ها، حفره های بسته و نیاز به ساپورت بازبینی می شود. سپس جهت گیری قطعه انتخاب می گردد؛ این تصمیم هم بر کیفیت سطح و هم بر استحکام و زمان تولید اثر دارد. در مرحله اسلایس، تنظیمات محافظه کارانه برای چاپ اول منطقی تر از افزایش هم زمان سرعت و کیفیت است.
پس از شروع چاپ، لایه اول باید به صورت جدی کنترل شود. بیشتر خطاهای چسبندگی، فاصله نامناسب نازل تا بستر یا آلودگی سطح ساخت در همین مرحله آشکار می شوند. بعد از پایان چاپ نیز کنترل ابعادی، بررسی سطح، حذف ساپورت و در صورت نیاز پرداخت یا مونتاژ آزمایشی انجام می شود.
پس از شروع چاپ، لایه اول باید به صورت جدی کنترل شود. بیشتر خطاهای چسبندگی، فاصله نامناسب نازل تا بستر یا آلودگی سطح ساخت در همین مرحله آشکار می شوند. بعد از پایان چاپ نیز کنترل ابعادی، بررسی سطح، حذف ساپورت و در صورت نیاز پرداخت یا مونتاژ آزمایشی انجام می شود.
گامهای کنترل فرایند
1) بررسی مدل و تلرانسها
2) انتخاب ماده متناسب با کاربرد
3) کالیبراسیون بستر و کنترل مسیر حرکت
4) تنظیم پروفایل اسلایسر
5) پایش لایه اول
6) کنترل ابعادی و عملکردی قطعه نهاییتنظیمات اسلایسر؛ چگونه منطقی انتخاب کنیم؟
تنظیمات اسلایسر باید با هدف قطعه انتخاب شوند. برای نمونه مفهومی، سرعت تولید ممکن است اولویت بیشتری داشته باشد؛ اما برای فیکسچر مونتاژی یا قطعه دارای سوراخ و نشیمن دقیق، کنترل ابعادی و پایداری اهمیت بالاتری دارد. تغییر هم زمان چند پارامتر، ریشه یابی خطا را دشوار می کند.
برای هر ماده و هر نوع نازل، یک پروفایل پایه ثبت کنید و فقط یک یا دو متغیر را در هر آزمون تغییر دهید. ثبت دما، سرعت، ارتفاع لایه، تعداد دیواره ها، پرشدگی و وضعیت ساپورت، امکان تکرار نتیجه مطلوب را فراهم می کند. این مستند سازی در محیط های کارگاهی و آموزشی، بخشی از کنترل فرایند است.
برای هر ماده و هر نوع نازل، یک پروفایل پایه ثبت کنید و فقط یک یا دو متغیر را در هر آزمون تغییر دهید. ثبت دما، سرعت، ارتفاع لایه، تعداد دیواره ها، پرشدگی و وضعیت ساپورت، امکان تکرار نتیجه مطلوب را فراهم می کند. این مستند سازی در محیط های کارگاهی و آموزشی، بخشی از کنترل فرایند است.
خطاهای رایج و روش پیشگیری
رشته کشی، جدا شدن گوشه های قطعه از بستر، ناپیوستگی دیواره ها، جابه جایی لایه و ناهمواری سطح از خطاهای متداول در چاپ سه بعدی هستند. هر خطا می تواند چند علت داشته باشد؛ برای مثال، رشته کشی فقط به دما مربوط نیست و ممکن است با رطوبت فیلامنت، تنظیمات بازکشش یا مسیر حرکت نیز ارتباط داشته باشد.
رویکرد درست، تشخیص علامت، محدودکردن متغیرها و اجرای آزمون کنترلشده است. تعویض تصادفی تنظیمات، احتمال رسیدن به یک نتیجه اتفاقی را افزایش می دهد، اما یک فرایند قابل تکرار ایجاد نمی کند.
رویکرد درست، تشخیص علامت، محدودکردن متغیرها و اجرای آزمون کنترلشده است. تعویض تصادفی تنظیمات، احتمال رسیدن به یک نتیجه اتفاقی را افزایش می دهد، اما یک فرایند قابل تکرار ایجاد نمی کند.
نشانه ظاهری
علت های محتمل
اقدام اولیه
جداشدن قطعه از بستر
آلودگی سطح، تنظیم نبودن فاصله نازل، شرایط نامناسب ماده
تمیزکاری بستر، بازبینی کالیبراسیون و اجرای چاپ آزمون
خطوط یا کمبود ماده در دیواره
اختلال تغذیه، گرفتگی نسبی، تنظیم نادرست جریان
بررسی مسیر فیلامنت، نازل و پروفایل ماده
جابه جایی لایه ها
لقی یا مقاومت در حرکت محورها، تنظیم نامناسب تسمه
بازبینی مجموعه حرکتی و اتصالات مکانیکی
رشته کشی بین بخش ها
رطوبت ماده، دمای نامتناسب یا بازکشش نامناسب
خشک کردن ماده و تنظیم مرحله ای پروفایل
تاب برداشتن
تنش حرارتی، سطح تماس ناکافی یا ماده نامناسب
اصلاح جهت گیری، افزایش سطح تماس و بررسی ماده
از توقف ناگهانی یا جدا کردن قطعه در حین حرکت دستگاه خودداری کنید. پیش از تمیزکاری، تعویض نازل یا هرگونه سرویس مکانیکی، دستگاه را خاموش کنید و اجازه دهید اجزای داغ به دمای ایمن برسند.
کاربردهای صنعتی و محدودیت های مهم
پرینتر سه بعدی CREALITY ENDER 3 V4، در صورت انطباق مشخصات نسخه عرضه شده با نیاز پروژه، می تواند برای ساخت مدل های بررسی طراحی، جیگ و فیکسچر سبک، نگهدارنده ابزار، قاب های سفارشی، شابلون های مونتاژ، نمونه های ارگونومی و قطعات کمکی کارگاه به کار رود. مزیت اصلی این نوع تجهیز، کوتاه شدن فاصله میان طراحی و آزمون فیزیکی است.
با وجود این، قطعات چاپ سه بعدی جایگزین خودکار قطعات ماشین کاریشده، تزریقی یا دارای گواهی عملکرد نیستند. برای کاربردهای ایمنی محور، تحمل بار زیاد، دمای بالا، تماس شیمیایی، فشار سیال یا الزامات نظارتی، باید اعتبارسنجی ماده، طراحی، روش تولید و آزمون عملکرد به صورت مستقل انجام شود.
با وجود این، قطعات چاپ سه بعدی جایگزین خودکار قطعات ماشین کاریشده، تزریقی یا دارای گواهی عملکرد نیستند. برای کاربردهای ایمنی محور، تحمل بار زیاد، دمای بالا، تماس شیمیایی، فشار سیال یا الزامات نظارتی، باید اعتبارسنجی ماده، طراحی، روش تولید و آزمون عملکرد به صورت مستقل انجام شود.
جمع بندی برای انتخاب آگاهانه
ارزش واقعی یک پرینتر سه بعدی به توانایی آن در تولید قطعه مورد نیاز شما با کیفیت تکرارپذیر وابسته است. برای ارزیابی پرینتر سه بعدی CREALITY ENDER 3 V4 ابتدا مدل دقیق و مستندات آن را تأیید کنید؛ سپس اندازه قطعات، نوع ماده، سطح دقت، حجم چاپ، توان اپراتور و دسترسی به خدمات را در نظر بگیرید.
بهترین تصمیم زمانی گرفته می شود که پیش از خرید، یک یا چند قطعه واقعی از پروژه خود را به عنوان معیار تعریف کنید. هندسه، تلرانس، شرایط بارگذاری و زمان تحویل این قطعات، نیاز فنی شما را شفاف تر از مقایسه صرف نام مدل ها یا تصاویر تبلیغاتی نشان می دهد.
بهترین تصمیم زمانی گرفته می شود که پیش از خرید، یک یا چند قطعه واقعی از پروژه خود را به عنوان معیار تعریف کنید. هندسه، تلرانس، شرایط بارگذاری و زمان تحویل این قطعات، نیاز فنی شما را شفاف تر از مقایسه صرف نام مدل ها یا تصاویر تبلیغاتی نشان می دهد.
پرسشهای متداول
آیا میتوان مشخصات فنی پرینتر سه بعدی CREALITY ENDER 3 V4 را فقط از نام مدل تشخیص داد؟
1
برای شروع کار با این پرینتر، مهمترین کنترل اولیه چیست؟
1
چرا قطعه چاپشده با وجود ظاهر مناسب، استحکام کافی ندارد؟
1
آیا هر فیلامنتی برای چاپ قطعات صنعتی مناسب است؟
1
برای کاهش خطای ابعادی قطعات مونتاژی چه باید کرد؟
1