در بسیاری از ماشین آلات و خطوط تولید صنعتی، لازم است تعداد زیادی سنسور، موتور، شیر، جک، کنتاکتور و سایر تجهیزات به شکل هماهنگ با یکدیگر کار کنند. کنترل دستی چنین سیستمی عملاً امکان پذیر نیست و استفاده از مدارهای کنترلی سنتی نیز با افزایش تعداد تجهیزات، پیچیده تر می شود. در این شرایط، PLC به عنوان یکی از مهم ترین تجهیزات اتوماسیون صنعتی وارد عمل می شود.
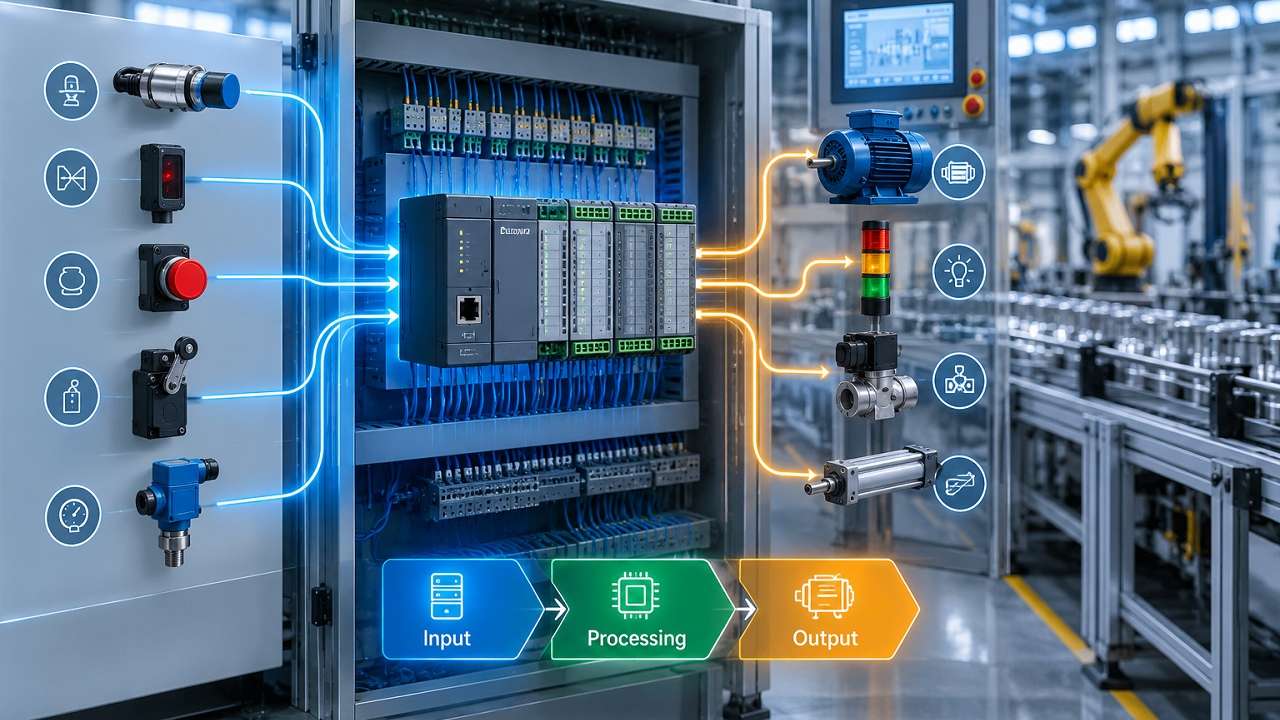
PLC یا Programmable Logic Controller یک کنترل کننده قابل برنامه ریزی است که برای کنترل ماشین آلات، فرآیندهای صنعتی و تجهیزات اتوماسیون طراحی شده است. PLC اطلاعات را از ورودی هایی مانند سنسورها و شستی ها دریافت می کند، آنها را طبق برنامه ای که در حافظه خود دارد پردازش می کند و در نهایت فرمان مناسب را به خروجی هایی مانند موتور، شیر برقی، کنتاکتور یا سایر عملگرها ارسال می کند.
اما PLC فقط یک کنترل کننده روشن و خاموش کردن تجهیزات نیست. بسته به مدل و ساختار سیستم، می توان از آن برای پردازش سیگنال های دیجیتال و آنالوگ، اجرای منطق های پیچیده، کنترل حرکت، برقراری ارتباط با HMI و درایوها و تبادل اطلاعات با سایر تجهیزات صنعتی استفاده کرد.
در این مقاله، از پایه با PLC آشنا می شویم و بررسی می کنیم PLC چیست، چگونه کار می کند، چه اجزایی دارد، چه انواعی از ورودی و خروجی در آن وجود دارد، چگونه برنامه ریزی می شود، چه کاربردهایی دارد و هنگام انتخاب آن باید به چه نکاتی توجه کرد.
PLC چیست؟
PLC مخفف Programmable Logic Controller و به معنی «کنترل کننده منطقی قابل برنامه ریزی» است. به زبان ساده، PLC یک کامپیوتر صنعتی است که برای کنترل خودکار ماشین آلات و فرآیندهای صنعتی طراحی شده است.
یک PLC معمولاً سه وظیفه اصلی دارد:
- دریافت اطلاعات از تجهیزات ورودی
- پردازش اطلاعات بر اساس برنامه
- ارسال فرمان به تجهیزات خروجی
برای مثال، فرض کنید در یک خط تولید، سنسوری وجود دارد که حضور یک قطعه را تشخیص می دهد. زمانی که قطعه مقابل سنسور قرار میگیرد، سنسور یک سیگنال به PLC ارسال میکند. PLC وضعیت این ورودی را بررسی کرده و بر اساس برنامه ای که برای آن نوشته شده است، تصمیم میگیرد چه کاری انجام شود.
ممکن است نتیجه این تصمیم، روشن شدن یک موتور، توقف نوار نقاله، فعال شدن یک شیر برقی یا حرکت یک جک پنوماتیک باشد.
بنابراین می توان عملکرد کلی PLC را به شکل زیر خلاصه کرد:
بنابراین می توان عملکرد کلی PLC را به شکل زیر خلاصه کرد:
ورودی _ پردازش _ منطق کنترلی _ خروجی
نکته مهم این است که PLC معمولاً خودش مستقیماً توان مورد نیاز تجهیزات سنگین مانند موتورهای صنعتی را تأمین نمی کند. در یک سیستم واقعی، خروجی PLC میتواند فرمان را به تجهیزاتی مانند کنتاکتور، رله، درایو یا سایر تجهیزات واسط ارسال کند.
چرا PLC به وجود آمد؟
قبل از گسترش PLC، بسیاری از سیستم های کنترل صنعتی با استفاده از رله ها، تایمرها، کنتاکتور ها و مدارهای سیم کشی شده ساخته می شدند. این روش برای سیستم های ساده مناسب بود، اما با افزایش تعداد تجهیزات و پیچیده تر شدن فرآیندها، مشکلات آن بیشتر نمایان می شد.
فرض کنید یک دستگاه صنعتی چندین موتور، سنسور و عملگر داشته باشد و عملکرد هر بخش به وضعیت بخش دیگری وابسته باشد. در یک مدار رله ای، اجرای این منطق می تواند به تعداد زیادی رله و سیم کشی نیاز داشته باشد.
هر تغییر در منطق عملکرد دستگاه نیز ممکن است به تغییر فیزیکی سیم کشی نیاز داشته باشد.
PLC بخش مهمی از این منطق را به صورت نرم افزاری اجرا می کند. بنابراین به جای اینکه تمام منطق کنترل از طریق سیم کشی بین رله ها ساخته شود، برنامه ای در PLC نوشته می شود که مشخص می کند در هر شرایط چه خروجی هایی فعال یا غیرفعال شوند.
به همین دلیل PLC باعث شد سیستم های کنترل صنعتی انعطاف پذیرتر، قابل توسعه تر و ساده تر برای تغییر و عیب یابی باشند.
PLC چگونه کار می کند؟
PLC به صورت مداوم اطلاعات سیستم را بررسی کرده و برنامه کنترلی را اجرا می کند. این فرآیند معمولاً به صورت یک چرخه تکرارشونده انجام می شود که به آن Scan Cycle یا چرخه اسکن گفته می شود.
در یک چرخه معمول، PLC وضعیت ورودی ها را دریافت می کند، برنامه را اجرا می کند و سپس وضعیت خروجی ها را به روزرسانی می کند. این چرخه با سرعت بالا تکرار می شود.
به شکل ساده می توان این فرآیند را این گونه نمایش داد:
خواندن ورودی ها _ اجرای برنامه _ به روزرسانی خروجی ها _ شروع چرخه بعدی
جزئیات دقیق این فرآیند می تواند بسته به معماری و سازنده PLC متفاوت باشد. برای نمونه، در PLCهای زیمنس، چرخه برنامه شامل پردازش دوره ای برنامه کاربر و به روزرسانی ورودی ها و خروجی هاست.
سرعت این چرخه اهمیت زیادی دارد؛ زیرا در یک سیستم صنعتی ممکن است وضعیت یک سنسور یا عملگر در مدت زمان بسیار کوتاهی تغییر کند. PLC باید بتواند این تغییرات را در زمان مناسب دریافت و پردازش کند.
برای دریافت مشاوره خرید plc با ما در ارتباط باشید
اگر برای انتخاب و خرید plc یا سایر محصولات مشابه و صنعتی نیاز به راهنمایی دارید، کارشناسان صنعت بازار آماده پاسخگویی به شما هستند.
شماره تماس: 09924074031
یک مثال ساده از Scan Cycle
فرض کنید یک سنسور به ورودی PLC متصل است و یک موتور نیز از طریق خروجی PLC کنترل می شود.
در یک چرخه:
- PLC وضعیت سنسور را می خواند.
- برنامه بررسی می کند آیا سنسور فعال شده است یا خیر.
- اگر شرط برنامه برقرار باشد، فرمان روشن شدن موتور صادر می شود.
- PLC چرخه بعدی را آغاز می کند و دوباره وضعیت ورودی ها را بررسی می کند.
این فرآیند آن قدر سریع تکرار می شود که در عملکرد عادی سیستم، کنترل به صورت پیوسته انجام می شود.
اجزای اصلی PLC
یک PLC بسته به نوع و اندازه سیستم می تواند ساختار ساده یا بسیار گسترده ای داشته باشد، اما بخش های اصلی آن معمولاً شامل CPU، منبع تغذیه، ورودی ها، خروجی ها، حافظه و در برخی مدل ها ماژول های ارتباطی و توسعه است.
CPU
CPU یا واحد پردازش مرکزی را می توان مهم ترین بخش PLC دانست. برنامه کنترلی در این بخش اجرا می شود و CPU اطلاعات ورودی ها را پردازش کرده و بر اساس منطق برنامه، وضعیت خروجی ها را تعیین می کند.
سرعت پردازنده، ظرفیت حافظه، امکانات ارتباطی و قابلیت های کنترلی CPU از جمله عواملی هستند که در مدل های مختلف PLC تفاوت ایجاد می کنند.
منبع تغذیه
PLC برای فعالیت به انرژی الکتریکی نیاز دارد. منبع تغذیه وظیفه تأمین انرژی مورد نیاز بخش های مختلف PLC را بر عهده دارد.
ولتاژ مورد نیاز و ساختار منبع تغذیه به مدل PLC بستگی دارد؛ بنابراین هنگام انتخاب PLC باید مشخصات تغذیه آن با شرایط تابلو برق و سیستم مورد نظر هماهنگ باشد.
حافظه
PLC برای ذخیره برنامه و داده های مورد نیاز خود از حافظه استفاده می کند. بسته به مدل PLC، بخش های مختلف حافظه می توانند برای ذخیره برنامه، داده ها، تنظیمات و مقادیر مورد استفاده در زمان اجرای برنامه اختصاص داده شوند.
ظرفیت حافظه یکی از پارامترهایی است که در پروژه های بزرگ تر اهمیت بیشتری پیدا می کند.
ماژول های ورودی و خروجی
ورودی و خروجی، ارتباط PLC با دنیای واقعی را برقرار می کنند.
سنسورها، شستی ها و سایر تجهیزات اندازه گیری اطلاعات را به ورودی PLC ارسال می کنند و PLC از طریق خروجی ها به عملگرها و تجهیزات کنترلی فرمان می دهد.
در PLC های مختلف، ورودی و خروجی ممکن است به صورت داخلی روی CPU قرار داشته باشند یا از طریق ماژول های جداگانه به سیستم اضافه شوند.
ورودی و خروجی PLC چیست؟
یکی از مهم ترین مفاهیمی که هنگام یادگیری PLC باید با آن آشنا شد، تفاوت بین Digital I/O و Analog I/O است.
نوع I/O
وظیفه
نمونه کاربرد
DI
دریافت سیگنال دیجیتال
شستی، سنسور، لیمیت سوئیچ
DO
ارسال فرمان دیجیتال
رله، کنتاکتور، شیر برقی
AI
دریافت مقدار پیوسته
دما، فشار، سطح
AO
ارسال مقدار پیوسته
فرمان سرعت یا مقدار کنترلی
ورودی دیجیتال یا DI
ورودی دیجیتال برای دریافت سیگنال هایی استفاده می شود که معمولاً دو وضعیت مشخص دارند؛ برای مثال:
فعال / غیرفعال یا: 0 / 1
شستی Start، شستی Stop، سنسورهای دیجیتال و لیمیت سوئیچ ها از نمونه های رایج تجهیزات متصل به ورودی دیجیتال هستند.
خروجی دیجیتال یا DO
خروجی دیجیتال برای ارسال فرمان های دوحالته استفاده می شود. برای مثال PLC می تواند خروجی را فعال کند تا یک رله، کنتاکتور یا شیر برقی عمل کند.
نوع خروجی PLC می تواند متفاوت باشد و انتخاب آن باید با نوع بار و مدار الکتریکی مورد نظر هماهنگ شود.
ورودی آنالوگ یا AI
همه اطلاعات صنعتی به صورت صفر و یک نیستند. برای مثال دمای یک کوره ممکن است 120، 121 یا 122 درجه سانتی گراد باشد.
در چنین شرایطی از ورودی آنالوگ استفاده می شود. ورودی آنالوگ می تواند سیگنال یک سنسور یا ترانسمیتر را دریافت کرده و مقدار آن را برای پردازش در اختیار PLC قرار دهد.
سیگنال های رایج در سیستم های صنعتی شامل انواع سیگنال های ولتاژی و جریانی هستند.
خروجی آنالوگ یا AO
در برخی کاربردها PLC باید فقط یک فرمان روشن یا خاموش ارسال نکند، بلکه مقدار یک پارامتر را کنترل کند.
برای مثال ممکن است لازم باشد سرعت یک موتور از طریق درایو تغییر کند. در چنین شرایطی بسته به ساختار سیستم می توان از خروجی آنالوگ یا روش ارتباطی مناسب برای ارسال مقدار مورد نظر استفاده کرد.
انواع PLC
PLC ها را می توان از جنبه های مختلف دسته بندی کرد. یکی از رایج ترین روش ها، توجه به ساختار و قابلیت توسعه آن هاست.
PLC کامپکت
در PLC های کامپکت، CPU و بخشی از ورودی و خروجی ها در یک واحد یکپارچه قرار گرفته اند. این ساختار معمولاً برای ماشین آلات و سیستم هایی که تعداد ورودی و خروجی محدودی دارند مناسب است.
مزیت اصلی این نوع PLC، ساختار ساده تر و ابعاد مناسب آن است.
PLC ماژولار
در PLC های ماژولار، بخش های مختلف سیستم می توانند به صورت ماژول های جداگانه انتخاب و به سیستم اضافه شوند.
برای مثال ممکن است یک پروژه ابتدا به تعداد محدودی ورودی و خروجی نیاز داشته باشد و در آینده توسعه پیدا کند. در چنین شرایطی ساختار ماژولار انعطاف بیشتری ایجاد می کند.
PLC های کوچک، متوسط و بزرگ
از نظر ظرفیت و سطح کاربرد نیز PLC ها را می توان به گروههای کوچک، متوسط و بزرگ تقسیم کرد. این دسته بندی الزاماً یک استاندارد واحد برای تمام برندها نیست و بیشتر برای درک سطح کاربرد سیستم استفاده می شود.
PLC های کوچک برای ماشین آلات ساده مناسب هستند، در حالی که سیستم های بزرگ تر ممکن است به تعداد زیادی I/O، حافظه بیشتر، ارتباطات شبکه ای و قابلیت های کنترلی پیشرفته نیاز داشته باشند.
PLC چگونه برنامه ریزی می شود؟
PLC بدون برنامه نمی داند در برابر هر ورودی چه واکنشی باید نشان دهد. منطق عملکرد دستگاه در قالب یک برنامه کنترلی به PLC منتقل می شود.
برنامه نویس مشخص می کند که اگر شرایط خاصی برقرار شد، چه خروجی هایی فعال یا غیر فعال شوند.
برای مثال:
اگر سنسور حضور قطعه فعال شد و دستگاه در وضعیت آماده قرار داشت، موتور روشن شود.
این منطق می تواند بسیار ساده باشد یا در یک ماشین صنعتی به صدها شرط و عملیات مختلف تبدیل شود.
برای برنامه نویسی PLC از زبان ها و محیط های تخصصی استفاده می شود. استاندارد IEC 61131-3 چارچوب زبان های برنامه نویسی کنترلرهای قابل برنامه ریزی را تعریف می کند. نسخه 2025 این استاندارد زبان هایی مانند Structured Text، Ladder Diagram و Function Block Diagram را پوشش می دهد و Sequential Function Chart نیز برای ساختاردهی برنامه ها تعریف شده است.
زبان های برنامه نویسی PLC
Ladder Diagram یا LAD
Ladder Logic یکی از شناخته شده ترین روش های برنامه نویسی PLC است. ساختار آن تا حدی شبیه مدارهای فرمان رله ای طراحی شده و به همین دلیل برای مهندسان برق و اتوماسیون صنعتی قابل درک است.
در Ladder معمولاً با عناصری مانند کنتاکت ها و کویل ها کار می شود و می توان منطق هایی مانند AND، OR، شرط های کنترلی و مدارهای نگهدارنده را پیاده سازی کرد.
Structured Text یا ST
Structured Text یک زبان متنی برای برنامه نویسی PLC است که برای منطقهای پیچیده تر، محاسبات و الگوریتم هایی که نوشتن آن ها به شکل گرافیکی دشوارتر است، کاربرد زیادی دارد.
Function Block Diagram یا FBD
در FBD، برنامه با استفاده از بلوک های عملکردی ساخته می شود. هر بلوک می تواند یک عملیات یا عملکرد مشخص را انجام دهد و بلوک ها از طریق ورودی ها و خروجی ها به یکدیگر متصل می شوند.
Sequential Function Chart یا SFC
SFC برای ساختاردهی فرآیندهایی که دارای مراحل و توالی مشخص هستند کاربرد دارد. در یک فرآیند مرحله ای، می توان مشخص کرد که سیستم در هر مرحله چه کاری انجام دهد و تحت چه شرایطی وارد مرحله بعد شود.
نکته مهم این است که همه PLC ها الزاماً از تمام زبان ها پشتیبانی نمی کنند و قابلیت های برنامه نویسی به مدل و نرم افزار مورد استفاده بستگی دارد. برای مثال Delta نیز اعلام می کند که زبان های قابل استفاده بسته به سری PLC متفاوت هستند.
مفاهیم مهم در برنامه نویسی PLC
برای شروع کار با PLC، چند مفهوم پایه اهمیت زیادی دارند.
Timer
تایمر برای ایجاد تأخیر زمانی یا اجرای یک عملیات بر اساس زمان استفاده می شود.
مثلاً می توان برنامه را طوری تنظیم کرد که پس از فعال شدن یک سنسور، موتور با تأخیر چند ثانیه روشن شود.
Counter
کانتر برای شمارش رویدادها کاربرد دارد.
برای مثال اگر سنسوری عبور قطعات از روی نوار نقاله را تشخیص دهد، PLC می تواند تعداد قطعات عبوری را شمارش کند و پس از رسیدن تعداد به مقدار مشخص، عملیات دیگری را اجرا کند.
Set و Reset
در بسیاری از برنامههای PLC لازم است یک وضعیت پس از فعال شدن، تا زمانی مشخص حفظ شود. دستورات Set و Reset یا منطق های مشابه برای چنین کاربردهایی استفاده می شوند.
Interlock
اینترلاک برای جلوگیری از اجرای هم زمان یا نامناسب برخی فرمان ها استفاده می شود.
برای مثال در یک سیستم ممکن است دو موتور یا دو شیر نباید به صورت هم زمان فعال شوند. برنامه PLC می تواند شرایط لازم را برای جلوگیری از این وضعیت تعریف کند.
PLC چه کاربردهایی دارد؟
PLC تقریباً در هر جایی که نیاز به کنترل خودکار یک ماشین یا فرآیند صنعتی وجود داشته باشد می تواند مورد استفاده قرار گیرد.
برخی از کاربردهای رایج آن عبارت اند از:
- خطوط تولید و مونتاژ
- نوار نقاله ها
- ماشین آلات بسته بندی
- دستگاه های CNC و ماشین آلات صنعتی
- سیستم های پمپاژ
- تجهیزات تصفیه آب و فاضلاب
- صنایع غذایی
- صنایع دارویی
- صنایع خودروسازی
- صنایع نفت، گاز و پتروشیمی
- سیستم های تهویه و تأسیسات
- کنترل موتور و تجهیزات حرکتی
- سیستم های انبارداری و جا به جایی مواد
در یک خط تولید، PLC می تواند وظیفه هماهنگ کردن چندین تجهیز را بر عهده داشته باشد؛ به همین دلیل در اتوماسیون صنعتی، PLC معمولاً بخشی از یک سیستم بزرگ تر است و در کنار تجهیزات دیگر فعالیت می کند.
PLC در کنار چه تجهیزاتی استفاده می شود؟
PLC معمولاً به تنهایی کار نمی کند. یک سیستم اتوماسیون صنعتی می تواند شامل تجهیزات مختلفی باشد که PLC با آن ها ارتباط دارد.
PLC و سنسورها
سنسورها اطلاعات مربوط به وضعیت فرآیند را در اختیار PLC قرار می دهند. سنسور القایی، سنسور نوری، سنسور دما، فشار و سطح تنها چند نمونه از تجهیزاتی هستند که می توانند با PLC در ارتباط باشند.
PLC و HMI
HMI یا رابط انسان و ماشین، امکان مشاهده وضعیت سیستم و تعامل اپراتور با ماشین را فراهم می کند.
اپراتور می تواند از طریق HMI اطلاعاتی مانند وضعیت موتور، تعداد تولید، دما یا خطاها را مشاهده کند و در صورت طراحی سیستم، پارامترهای مشخصی را نیز تغییر دهد.
PLC معمولاً منطق کنترلی را اجرا می کند و HMI بیشتر نقش رابط کاربر با سیستم را بر عهده دارد.
PLC و اینورتر
اینورتر یا درایو می تواند برای کنترل موتور استفاده شود. PLC می تواند بر اساس برنامه خود فرمان های لازم را برای درایو ارسال کند.
برای مثال PLC می تواند مشخص کند که موتور چه زمانی روشن شود، چه زمانی متوقف شود یا در چه شرایطی سرعت آن تغییر کند.
PLC و سروو
در ماشین هایی که به کنترل دقیق حرکت نیاز دارند، PLC می تواند در کنار سیستم های سروو و تجهیزات Motion Control مورد استفاده قرار گیرد.
در چنین کاربردهایی، علاوه بر منطق روشن و خاموش، موضوعاتی مانند موقعیت، سرعت، شتاب و هماهنگی حرکتی نیز اهمیت پیدا می کنند.
ارتباط PLC با شبکه های صنعتی
در سیستم های ساده ممکن است PLC فقط با چند سنسور و عملگر ارتباط داشته باشد؛ اما در پروژه های بزرگ تر، نیاز به تبادل اطلاعات بین PLC و تجهیزات مختلف وجود دارد.
به همین دلیل PLCها می توانند از روش ها و پروتکل های ارتباطی مختلف پشتیبانی کنند. بسته به برند و مدل، این ارتباط می تواند برای اتصال PLC به HMI، درایو، PLC دیگر، Remote I/O، کامپیوتر صنعتی یا سیستم های مانیتورینگ مورد استفاده قرار گیرد.
پروتکل هایی مانند Modbus، PROFINET، PROFIBUS، EtherNet/IP، CAN و CANopen از جمله فناوری هایی هستند که در اکوسیستم های مختلف اتوماسیون صنعتی دیده می شوند.
بنابراین هنگام انتخاب PLC، تنها تعداد ورودی و خروجی اهمیت ندارد و باید قابلیت های ارتباطی آن نیز با تجهیزات موجود در پروژه هماهنگ باشد.
تفاوت PLC با رله چیست؟
رله یک تجهیز الکتریکی برای قطع و وصل کردن مدار است، اما PLC یک کنترل کننده قابل برنامه ریزی است که می تواند منطق پیچیده تری را اجرا کند.
در یک مدار رله ای، منطق کنترل عمدتاً از طریق سیم کشی و ترکیب رله ها، کنتاکت ها و سایر تجهیزات ایجاد می شود. در PLC، بخش قابل توجهی از این منطق در برنامه نرم افزاری قرار دارد.
به همین دلیل تغییر منطق یک سیستم PLC معمولاً به تغییر برنامه نیاز دارد، در حالی که در یک سیستم رله ای ممکن است تغییر منطق به تغییر سیم کشی نیاز داشته باشد.
ویژگی
PLC
مدار رله ای
برنامه پذیری
بالا
محدود
تغییر منطق
عمدتاً با تغییر برنامه
معمولاً با تغییر سیم کشی
اجرای منطق پیچیده
مناسب
دشوارتر
توسعه سیستم
معمولاً ساده تر
با افزایش تجهیزات پیچیده تر
عیب یابی
امکان مانیتورینگ برنامه و وضعیت I/O
وابسته به بررسی مدار
کاربرد
ماشین آلات و اتوماسیون صنعتی
مدارهای ساده و فرمان
البته این موضوع به معنی حذف کامل رله ها نیست. حتی در بسیاری از سیستم های PLC، رله و کنتاکتور همچنان به عنوان تجهیزات واسط یا حفاظتی مورد استفاده قرار می گیرند.
تفاوت PLC با میکروکنترلر چیست؟
PLC و میکروکنترلر هر دو قابل برنامه ریزی هستند، اما برای یک نوع کاربرد طراحی نشده اند.
میکروکنترلر بیشتر یک تراشه پردازشی است که می تواند در محصولات الکترونیکی و سیستم های تعبیه شده استفاده شود. برای ساخت یک سیستم کنترل صنعتی مبتنی بر میکروکنترلر، طراح معمولاً باید بخش های مختلف سخت افزاری مانند مدار تغذیه، ورودی و خروجی، حفاظت، ارتباطات و رابط های لازم را خودش طراحی کند.
PLC از ابتدا به عنوان یک سیستم کنترل صنعتی طراحی شده و معمولاً مجموعه ای از قابلیت ها و تجهیزات مورد نیاز برای استفاده در محیط صنعتی را در قالب یک سیستم آماده تر ارائه می دهد.
بنابراین انتخاب میان PLC و میکروکنترلر به نوع پروژه، شرایط محیطی، تعداد I/O، هزینه، سرعت، انعطاف پذیری و نیازهای کنترلی بستگی دارد.
مزایای PLC
استفاده از PLC در اتوماسیون صنعتی مزایای مختلفی دارد که مهم ترین آن ها عبارت اند از:
- قابلیت برنامه ریزی: منطق کنترل را می توان متناسب با نیاز پروژه تغییر داد.
- انعطاف پذیری: امکان تغییر و توسعه بسیاری از سیستم ها بدون بازطراحی کامل مدار کنترل وجود دارد.
- قابلیت عیب یابی: نرم افزار برنامه نویسی PLC معمولاً امکان مشاهده وضعیت ورودی ها، خروجی ها و متغیرهای برنامه را فراهم می کند.
- سرعت پردازش: PLCها برای اجرای مداوم عملیات کنترلی طراحی شده اند.
- قابلیت توسعه: در بسیاری از مدل ها می توان با افزودن ماژول یا تجهیزات ارتباطی، سیستم را توسعه داد.
- ارتباط با تجهیزات مختلف: PLC می تواند در یک سیستم اتوماسیون با HMI، درایو، سنسورها و سایر تجهیزات ارتباط داشته باشد.
- مناسب بودن برای محیط صنعتی: PLCها به طور مشخص برای کاربردهای صنعتی طراحی شده اند و در مدل های مختلف، شرایط محیطی مورد نیاز پروژه در طراحی آن ها لحاظ می شود.
محدودیت های PLC
با وجود مزایای متعدد، PLC برای هر کاربردی بهترین گزینه ممکن نیست.
یکی از محدودیت ها، هزینه اولیه است. در یک پروژه بسیار ساده، استفاده از یک PLC ممکن است نسبت به یک مدار کنترلی ساده یا راهکارهای دیگر هزینه بیشتری داشته باشد.
از طرف دیگر، کار با PLC نیازمند دانش مناسب در زمینه برق صنعتی، اتوماسیون و برنامه نویسی است. همچنین هر برند ممکن است نرم افزار، ساختار حافظه و روش برنامه نویسی خاص خود را داشته باشد.
بنابراین انتخاب PLC باید بر اساس نیاز واقعی پروژه انجام شود، نه صرفاً بر اساس تعداد امکانات یا قدرت پردازنده.
PLC دلتا
Delta یکی از برندهای فعال در حوزه اتوماسیون صنعتی است و PLCهای این شرکت در کنار محصولاتی مانند درایو، HMI، سروو و تجهیزات کنترل صنعتی عرضه می شوند.
در میان محصولات Delta، خانواده DVP یکی از خانواده های PLC این برند است که برای طیف مختلفی از کاربردهای اتوماسیون صنعتی و ماشین آلات ارائه شده است. خود Delta، سری DVP را برای کاربردهای صنعتی مختلف معرفی می کند و به قابلیت هایی مانند عملکرد منطقی سریع، تنوع دستورها و پشتیبانی از پروتکل های ارتباطی اشاره دارد.
در صنعت بازار نیز تمرکز محصولات PLC روی سری DVP دلتا است؛ با این حال، انتخاب مدل مناسب باید بر اساس تعداد و نوع I/O، نیازهای ارتباطی، سرعت، نوع کنترل و ساختار پروژه انجام شود.
هنگام انتخاب PLC به چه نکاتی توجه کنیم؟
انتخاب PLC مناسب فقط با نگاه کردن به قیمت یا تعداد ورودی و خروجی انجام نمی شود. ابتدا باید نیازهای سیستم مشخص شود.
تعداد ورودی و خروجی
اولین سؤال این است که سیستم چند ورودی و خروجی نیاز دارد. باید تعداد سنسورها، شستی ها، موتورها، شیرها و سایر تجهیزات مشخص شود.
همچنین بهتر است برای توسعه های آینده، مقداری ظرفیت اضافی در نظر گرفته شود.
نوع ورودی و خروجی
باید مشخص شود که ورودی ها و خروجی ها دیجیتال هستند یا آنالوگ و چه نوع سیگنالی دارند.
برای مثال، اگر پروژه به سنسورهای آنالوگ نیاز دارد، PLC انتخابی باید ورودی آنالوگ مناسب داشته باشد یا امکان افزودن ماژول مربوطه را فراهم کند.
سرعت و زمان پردازش
در سیستم های ساده ممکن است سرعت پردازش اهمیت زیادی نداشته باشد، اما در ماشین آلات سریع یا کاربردهای Motion، زمان چرخه و سرعت پردازش اهمیت بیشتری پیدا میکند.
قابلیت توسعه
اگر احتمال افزایش تعداد تجهیزات یا اضافه شدن ماژول های جدید وجود دارد، بهتر است PLC انتخابی قابلیت توسعه مناسبی داشته باشد.
ارتباطات
اگر PLC باید با HMI، درایو، PLC دیگر یا سیستم مانیتورینگ ارتباط برقرار کند، باید پروتکل های ارتباطی مورد نیاز پروژه بررسی شوند.
نرم افزار برنامه نویسی
پیش از خرید باید بررسی شود که PLC با چه نرم افزاری برنامه ریزی میشود و آیا امکانات مورد نیاز پروژه در آن وجود دارد.
برای نمونه، Delta برای برخی PLCهای خود نرم افزارهای DIADesigner و ISPSoft را ارائه میکند و قابلیت های زبان برنامه نویسی بسته به سری PLC متفاوت است.
شرایط محیطی
PLC ممکن است در محیطی با دمای بالا، گردوغبار، لرزش، رطوبت یا نویز الکتریکی نصب شود. بنابراین شرایط محیط نصب نیز باید در انتخاب تجهیزات در نظر گرفته شود.
PLC در یک مثال واقعی چگونه عمل میکند؟
برای درک بهتر موضوع، یک نوار نقاله ساده را در نظر بگیریم.
فرض کنیم یک سنسور در ابتدای نوار قرار دارد و قرار است با تشخیص قطعه، فرآیند جابه جایی شروع شود.
در این سیستم:
سنسور → ورودی PLC → برنامه PLC → خروجی PLC → درایو یا کنتاکتور → موتور
وقتی سنسور قطعه را تشخیص می دهد، سیگنال آن به ورودی PLC می رسد. PLC این وضعیت را در چرخه اسکن خود دریافت می کند. برنامه بررسی می کند که آیا تمام شرایط لازم برای حرکت نوار برقرار است یا خیر.
اگر شرایط درست باشد، PLC خروجی مربوطه را فعال می کند. این خروجی می تواند به یک کنتاکتور یا درایو متصل باشد و در نتیجه موتور شروع به حرکت کند.
حالا می توان منطق های دیگری نیز اضافه کرد؛ مثلاً:
- اگر سنسور دوم فعال شد، موتور متوقف شود.
- اگر تعداد قطعات به 10 عدد رسید، نوار برای چند ثانیه متوقف شود.
- اگر دمای موتور بیش از مقدار تعیینشده شد، سیستم خاموش شود.
- اگر درب حفاظتی باز شد، حرکت متوقف شود.
- وضعیت دستگاه روی HMI نمایش داده شود.
همین مثال ساده نشان می دهد که PLC در یک سیستم صنعتی فقط وظیفه روشن و خاموش کردن یک موتور را ندارد؛ بلکه می تواند منطق و هماهنگی کل فرآیند را مدیریت کند.
PLC چه نقشی در اتوماسیون صنعتی دارد؟
اتوماسیون صنعتی از مجموعه ای از تجهیزات تشکیل می شود که هرکدام وظیفه مشخصی دارند. سنسورها وضعیت فرآیند را اندازه گیری میکنند، عملگرها فرمان های فیزیکی را اجرا میکنند، درایوها موتور را کنترل می کنند، HMI اطلاعات را به اپراتور نمایش می دهد و PLC منطق کنترلی میان این بخش ها را اجرا می کند.
به همین دلیل PLC را می توان یکی از اجزای مرکزی بسیاری از سیستم های اتوماسیون صنعتی دانست.
در یک سیستم کامل ممکن است مسیر اطلاعات به شکل زیر باشد:
سنسورها → PLC → درایو / عملگرها
و هم زمان:
PLC ↔ HMI
و در سیستم های بزرگ تر:
PLC ↔ شبکه صنعتی ↔ سایر PLCها / تجهیزات / سیستم مانیتورینگ
این ساختار باعث می شود یک سیستم صنعتی بتواند اطلاعات را دریافت، پردازش، کنترل و در سطح بالاتر مانیتور کند.
آینده PLC و اتوماسیون صنعتی
PLC همچنان یکی از تجهیزات مهم کنترل صنعتی است، اما سیستم های اتوماسیون در حال حرکت به سمت ارتباط بیشتر میان تجهیزات، جمع آوری داده و اتصال به شبکه های صنعتی هستند.
در سیستم های جدید، PLC میتواند بخشی از یک معماری بزرگ تر باشد که شامل HMI، SCADA، شبکه صنعتی، درایوها، Remote I/O و سیستم های مدیریت داده است.
موضوعاتی مانند Industrial IoT، اتصال تجهیزات به شبکه، جمع آوری دادههای تولید و مانیتورینگ از راه دور نیز باعث شده اند قابلیت های ارتباطی PLC اهمیت بیشتری پیدا کنند.
در نتیجه، شناخت PLC در آینده فقط به یادگیری کنتاکت، تایمر و کانتر محدود نخواهد بود؛ بلکه آشنایی با شبکه های صنعتی، ارتباط میان تجهیزات و نحوه انتقال داده نیز برای متخصصان اتوماسیون اهمیت بیشتری پیدا میکند.
جمع بندی
PLC یکی از پایه ایترین تجهیزات در اتوماسیون صنعتی است که وظیفه دریافت اطلاعات، پردازش آن ها و کنترل تجهیزات مختلف را بر عهده دارد. این کنترلر می تواند اطلاعات دیجیتال و آنالوگ را دریافت کند، منطق های کنترلی مختلف را اجرا کند و از طریق خروجی ها یا شبکه های ارتباطی، تجهیزات دیگر را کنترل کند.
از یک ماشین ساده با چند سنسور و موتور گرفته تا خطوط تولید پیچیده، PLC میتواند بخش مرکزی سیستم کنترل باشد. شناخت ساختار PLC، تفاوت ورودی و خروجی دیجیتال و آنالوگ، نحوه اجرای Scan Cycle، زبان های برنامه نویسی و ارتباط آن با تجهیزاتی مانند HMI و درایو، اولین قدم برای ورود به دنیای اتوماسیون صنعتی است.
در هنگام انتخاب PLC نیز باید به جای تمرکز صرف بر یک مشخصه، مجموعه ای از عوامل مانند تعداد و نوع I/O، سرعت پردازش، قابلیت توسعه، ارتباطات، نرم افزار برنامه نویسی و شرایط محیطی را در نظر گرفت. PLCهای Delta و به خصوص سری DVP نیز یکی از گزینه های موجود در حوزه کنترل صنعتی هستند و میتوانند در پروژه های مختلف، متناسب با نیاز سیستم مورد استفاده قرار گیرند.